02.11.2026
Калькулятор расхода газа для лазерной резки и сварки
Коротко. Расход газа при лазерной резке задают диаметр сопла и давление: через сопло 2,0–2,5 мм при 13 бар уходит около 28 м³ азота в час (газовая компания Linde), и баллона 40 л хватает примерно на 12 минут резки. При ручной лазерной сварке расход выставляют на расходомере — 15–20 л/мин (руководство Maxphotonics), и баллона аргона 40 л хватает на 5–7 часов сварки. Ниже — калькулятор расхода газа при лазерной резке, калькулятор для сварки, таблицы расхода по толщинам и объёмы газа в баллонах.
Лазерная резка: сколько газа уходит?
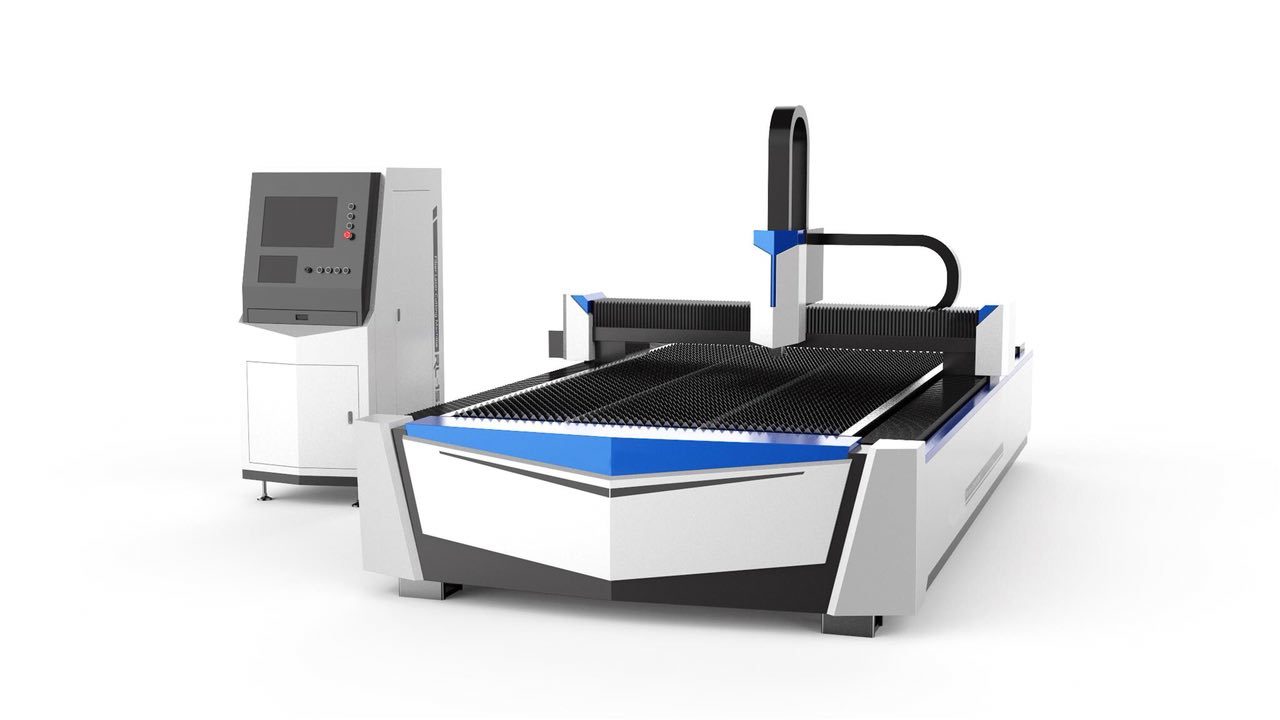
Газ при резке идёт всё время, пока работает луч, и ещё во время пробивок. Сколько его уходит в час, определяют не мощность источника, а сопло и давление: газ вылетает из сопла со скоростью звука, и расход растёт пропорционально площади отверстия и давлению. Мощность влияет на скорость резки, поэтому от неё зависит, сколько газа уйдёт на метр реза. Сопло и давление берите из таблицы режимов своего станка, а калькулятор переведёт их в кубометры.
Сколько азота уходит на лазерную резку нержавейки?
Расход азота при лазерной резке нержавеющей стали по толщинам для лазеров 1,5–4 кВт приводит та же газовая компания (ссылка на источник). Газ на 1 м реза — это расход в час, делённый на скорость резки из того же руководства, а баллонов в час — расход, делённый на 5,7 м³ азота в баллоне 40 л.
Тип лазера в этой таблице не указан, а расход в час задают сопло и давление. Поэтому для своего станка берите их из его таблицы режимов.
Для волоконного источника 1,5 кВт производитель источников Maxphotonics публикует режимы резки нержавейки азотом. Расхода газа в самих режимах нет: его показывает калькулятор выше, если ввести сопло и давление из таблицы.
Главное, что видно из таблицы: переход с сопла 1,5 мм на 3,0 мм увеличивает площадь отверстия в 4 раза, и расход азота вырастает в 4–5 раз. Поэтому при резке азотом стоит брать самое маленькое сопло, на котором кромка ещё чистая. Для сравнения: нержавейку 1 мм волоконный источник 1,5 кВт режет при 15 бар вместо 6, и азота в час уходит в 2,5 раза больше — 20 м³/ч против 8.
Сколько кислорода уходит на резку стали?
Кислород режет углеродистую сталь при низком давлении: чем толще лист, тем ниже давление, до 0,5 бар на 25 мм. Расходуется его на порядок меньше азота. Расход кислорода по толщинам конструкционной стали — в том же руководстве газовой компании (ссылка на источник), для лазеров от 1 до 6 кВт; строка 25 мм — для 6 кВт.
На стали 6 мм кислорода уходит 3,2 м³/ч, а азота на нержавейке той же толщины — 52 м³/ч, в 16 раз больше. Когда какой газ брать и что будет с кромкой, разобрано в статье «Кислород или азот при лазерной резке».
Сколько воздуха нужно для резки воздухом?
Расход воздуха при лазерной резке считают по той же формуле, что и для азота. Ниже — расход через сопло по калькулятору; это производительность компрессора на выходе после осушителя и фильтров, без запаса.
Какой брать компрессор, ресивер и осушитель под эти цифры, разобрано в статье «Компрессор для лазерного станка».
Лазерная сварка: на сколько хватит баллона?

Газ при ручной сварке защищает шов и охлаждает сварочную голову, а расход газа при лазерной сварке выставляют на расходомере редуктора. Тот же производитель лазерных источников в руководстве к ручным аппаратам MA1 задаёт газ чистотой 99,99 %, давление на входе 80–500 кПа и расход 15–20 л/мин, а редуктор — с расходомером на 25 л/мин (руководство, с. 50). В опыте венгерских исследователей на аппарате IPG LightWELD XC нержавейку 1,4 мм варили в азоте с расходом 18 л/мин (Acta Materialia Transylvanica, 2025).
Газ идёт, пока нажата кнопка, плюс короткая продувка до и после шва. Поэтому в калькулятор вводят чистое время сварки, а не длину смены.
Баллон аргона 40 л при давлении наполнения 150 кгс/см² вмещает 6,2 м³ газа (ГОСТ 10157-79). Разделите объём на расход — получите часы сварки:
Если сварщик держит кнопку 4 часа за смену при 15 л/мин, уходит 3,6 м³ — больше половины баллона 40 л. Какой газ брать для какого металла, разобрано в статье «Какой газ нужен для лазерной сварки».
Сколько газа в баллоне 10, 20, 40 и 50 литров?
Объём газа в баллоне считают по формуле V = K × Vб, где Vб — вместимость баллона в литрах, а K зависит от газа, давления и температуры. Коэффициенты для 20 °C даёт ГОСТ на каждый газ: для кислорода — ГОСТ 5583-78 (K = 0,156 при 150 кгс/см²), для аргона — тот же ГОСТ (ссылка на источник, K = 0,155), для азота — формула и коэффициенты сжимаемости ГОСТ 9293-74, по которым K ≈ 0,143.
Значения даны при давлении наполнения 150 кгс/см² (14,7 МПа), кроме последней строки. Один кубометр — это 1000 литров газа при атмосферном давлении: в баллоне аргона 40 л — около 6200 литров газа. Масса газа — это объём, умноженный на плотность при 20 °C: у аргона 1,662 кг/м³, у азота 1,165 кг/м³ (их дают те же ГОСТы), у кислорода 1,33 кг/м³.
До нуля баллон не расходуют: по стандарту на кислород в возвратном баллоне должно остаться не меньше 0,05 МПа (ссылка на источник). Это меньше 1 % газа, на расчёт это почти не влияет.
Баллоны, рампа, газификатор или генератор азота: что выбрать?
Ответ даёт расход. За 8 часов работы уходит:
- резка нержавейки 1 мм азотом (8 м³/ч) — около 11 баллонов азота 40 л;
- резка нержавейки 4 мм азотом (28 м³/ч) — около 39 баллонов;
- резка стали 12 мм кислородом (2,4 м³/ч) — около 3 баллонов кислорода;
- ручная сварка, 8 часов под газом при 15 л/мин — чуть больше одного баллона аргона.
Для сварки и кислородной резки хватает баллона у аппарата или рампы. Для резки азотом нужен другой способ подачи газа. Та же газовая компания в каталоге оборудования LASERLINE описывает такие варианты:
- баллон с редуктором у станка — только для малого расхода;
- рампа на баллоны или моноблоки в отдельном помещении вне цеха, с трубопроводом к станку; в исполнении с резервом одна сторона работает, вторая ждёт, и рампа сама переключается на полную;
- криогенная ёмкость с жидким газом и испарителем (газификатором) на улице — для большого расхода, объём ёмкости подбирают под фактическое потребление.
Четвёртый вариант — свой генератор азота для лазерной резки (азотная станция). По данным производителя компрессоров и генераторов Атлас Копко (2021), азот с генератора заметно дешевле жидкого и баллонного. Но у генератора производительность падает с ростом чистоты азота, и это главное, что нужно проверить до покупки.
Какая чистота нужна, зависит от металла и толщины. В том же документе нержавейке и высокоуглеродистой стали 1 мм достаточно 99,9 %, а 3–5 мм — 99,99 %; алюминию — 98,5 %. Для резки нержавейки 4 мм (около 28 м³/ч при 99,99 %) не хватит даже NGP 60+, нужен генератор крупнее. Цифры производителя генераторов — данные заинтересованной стороны: генератор подбирают по своему расходу, посчитанному в калькуляторе, с запасом.
Как газ настраивают на станках и аппаратах RAYMARK?
На листовых станках RAYMARK LRM-XT стоит контроллер FSCUT с программой CypCut. По руководству CypCut (разделы 3.13 и 4.10) газ и его давление задаются в параметрах слоя, причём давление из программы задаётся, если на станке стоит пропорциональный клапан. Там же есть настройки, которые добавляют газ сверх самой резки:
- задержка газа при пробивке (Gas delay);
- продувка после пробивки для охлаждения металла (Extra puffing);
- обдув по контуру после резки (Path cool);
- подача газа всё время обработки (Keep puffing).
Поэтому в калькуляторе резки есть число пробивок и время одной пробивки: на листе с сотней мелких отверстий газ на пробивки заметно добавляется к газу на рез. Как устроена программа и где эти параметры, разобрано в статье «CypCut: где скачать, как установить и настроить».
Газ в базовый комплект ручного аппарата SLS Fiber не входит: баллон аргона или азота и редуктор с расходомером покупают отдельно. Что ещё понадобится к аппарату, перечислено на странице «Купить ручной аппарат лазерной сварки».
Как считает калькулятор и где он ошибается?
Калькулятор резки считает истечение газа из сопла: при давлении выше ~0,9 бар газ выходит со скоростью звука, и расход пропорционален площади сопла и абсолютному давлению. Для кислорода при 0,5–0,8 бар истечение докритическое, и калькулятор переключает формулу сам. Объём газа приведён к 20 °C и 101,3 кПа, как в ГОСТах на газы в баллонах.
Где расчёт расходится с жизнью:
- Реальное сопло пропускает меньше. Формула считает идеальное отверстие, поэтому результат — верхняя оценка. Пример: нержавейку 6 мм режут при 14 бар через сопло 2,5–3,0 мм с расходом 52 м³/ч, а формула даёт 53–76 м³/ч — табличное значение у нижней границы.
- Давление на сопле ниже, чем на редукторе. Часть давления теряется в шлангах, клапанах и голове. Вводите давление из параметров резки, а не с манометра баллона.
- Холостые перемещения без газа. Калькулятор считает газ только на рез и пробивки. Если включена подача газа всё время обработки, расход будет больше.
Как безопасно работать с газом под такой расход?
Азот и аргон не имеют ни запаха, ни цвета, поэтому утечку не замечают. Азиатская ассоциация промышленных газов AIGA (переработанный документ европейской ассоциации EIGA) пишет, что опасно уже при содержании кислорода в воздухе ниже 18 %, а ниже 10 % смерть от удушья почти неизбежна. Аргон тяжелее воздуха: из приямков и ёмкостей его трудно удалить, поэтому вытяжку делают снизу. Там, где люди регулярно работают или бывают, тот же документ рекомендует вентиляцию не меньше 6 обменов воздуха в час.
При переходе на жидкий азот добавляются ещё два риска. Жидкий азот имеет температуру −196 °C и даёт холодовой ожог при попадании на кожу. Из литра жидкости получается около 700 литров газа, поэтому даже небольшая утечка из криогенной ёмкости в закрытом помещении быстро вытесняет воздух (ссылка на источник). Поэтому криогенную ёмкость с испарителем ставят на улице, а рампу — в отдельном помещении вне цеха (ссылка на источник).
Частые вопросы
Сколько азота уходит на лазерную резку?
Зависит от сопла и давления. По таблице газовой компании на нержавейке 1–2 мм уходит 8–12 м³/ч, на 4 мм — около 28 м³/ч: баллона 40 л хватает примерно на 12 минут. В режимах волоконного источника 1,5 кВт давление выше — 20–24 м³/ч на 1–2 мм и около 107 м³/ч на 3–6 мм с соплом 3,0 мм.
Сколько аргона в баллоне 40 литров?
При 150 кгс/см² — 6,2 м³, то есть около 6200 литров газа и 10,3 кг; при 200 кгс/см² — 8,24 м³.
На сколько хватает баллона аргона при лазерной сварке?
Баллона 40 л при 15 л/мин хватает на 6,9 часа сварки, при 20 л/мин — на 5,2 часа. Баллона 10 л — на 1,3–1,7 часа.
Сколько кислорода в баллоне 40 литров?
При 150 кгс/см² — 6,24 м³, около 8,3 кг; при 200 кгс/см² — 8,24 м³.
Когда нужен генератор азота?
Когда резка азотом идёт каждый день и в час уходит несколько баллонов. Генератор подбирают по расходу при нужной чистоте азота: на 99,99 % он даёт в несколько раз меньше газа, чем на 95 %.
Почему реальный расход меньше, чем в калькуляторе?
Калькулятор считает идеальное сопло без потерь давления в шлангах и голове, поэтому даёт верхнюю оценку. Реальный расход меряют расходомером на линии.
Посчитали газ — проверьте режим на своём металле: в демозале на 4-й Магистральной порежем ваш лист на станке 6 кВт и подберём сопло и давление Записаться на тест-рез →
Источники:
- Linde. LASERLINE Technical: The laser cutting process. J. Berkmanns, M. Faerber — https://static.prd.echannel.linde.com/wcsstore/FI_REN_Industrial_Gas_Store/pdf/FI/Laser_cutting_process_EN_web_tcm634-668992.pdf
- Linde Gas AB. LASERLINE global gas solutions, каталог — https://static.prd.echannel.linde.com/wcsstore/REN_Industrial_Gas_Store/LASERLINE%20gas%20solutions%20brochure%20EN.pdf
- Maxphotonics. MFSC-1500 Cutting Data Sheet — https://pdf.directindustry.com/pdf/maxphotonics-co-ltd/1500w-cutting-data-sheet/157735-720945.html
- Maxphotonics. MA1 Series Handheld Laser Welding Machine User Guide, Rev. V1.0, 2023 — https://expressweldcare.co.uk/wp-content/uploads/2023/10/Max-Photonics-Handheld-Laser-Welding-Machine-Instruction-Manual.pdf
- V. Simon, B. Varbai, Zs. Puskás. The Effects of the Laser Pulse Duty and the Wobble in Case of Manual Laser Welding. Acta Materialia Transylvanica, 2025, 8(1): 34–37 — https://www.eme.ro/publication/acta-mat/Acta2025-1/Acta2025-1-EN-07-Simon.pdf
- АО «Атлас Копко». Комплексные системы производства азота для станков лазерной резки, 2021 — https://www.atlascopco.com/content/dam/atlas-copco/local-countries/russia/documents/ru-compressor-technique/Комплексные%20системы%20производства%20азота%20для%20станков%20лазерной%20резки.pdf
- Friendess. CypCut Laser Cutting Control System User Manual V6.5 — https://d.fscut.com/wordpress-fscut/2020/09/CypCut-user-manual-V6.5.pdf
- ГОСТ 5583-78 «Кислород газообразный технический и медицинский. Технические условия» — https://dnaop.com/html/64342_3.html
- ГОСТ 10157-79 «Аргон газообразный и жидкий. Технические условия» — https://dnaop.com/html/65335_3.html
- ГОСТ 9293-74 «Азот газообразный и жидкий. Технические условия» — https://dnaop.com/html/41873_4.html
- AIGA 008/04. Hazards of Inert Gases, 2004 — https://asiaiga.org/uploaded_docs/AIGA%20008_04_Hazards%20of%20Inert%20Gases%20.pdf